梅航供销再生资源加工产线配置与产能优化分析
随着城镇化进程加速与工业固废产生量持续攀升,传统“低小散”的回收模式已难以满足环保合规与资源化效率的双重需求。梅航供销再生资源有限公司在近年运营中观察到,前端分类精度不足与后端加工产线衔接断层,往往是制约综合效益的核心痛点。
产线配置失衡:分拣与加工的“隐形瓶颈”
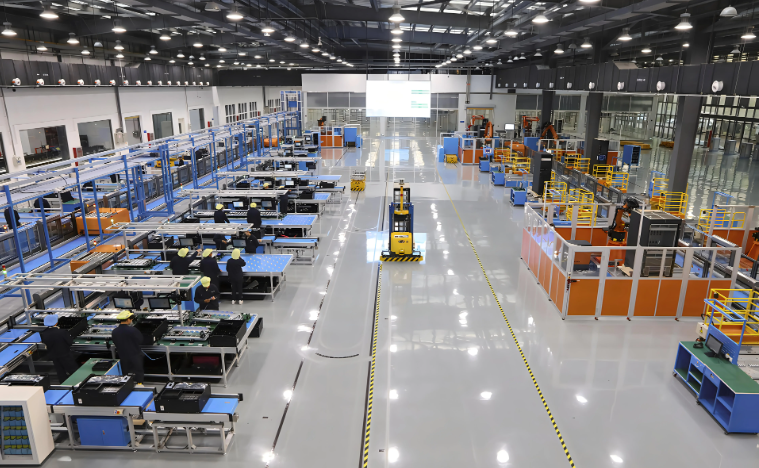
多数再生资源企业将注意力集中在回收量上,却忽视了产线内部的物料流向逻辑。以废旧物资分拣环节为例,若风选、磁选与人工精拣工位配比不合理,易造成后端破碎机“等米下锅”或前端料仓淤积。梅航供销再生资源有限公司在苏州基地的实测数据显示,通过调整振动筛孔径与皮带转速的匹配参数,单线日处理能力可提升18%,同时降低设备空转能耗约7%。
针对混合垃圾中的高值可回收物,我们引入了**智能视觉分选机器人**与负压吸附系统,将PET瓶、铝罐的自动识别率稳定在97%以上。这一改造不仅缓解了人工分拣的劳动强度,更让垃圾分类运营环节的杂质率从11.2%降至4.6%,为后续再生加工提供了更纯净的原料。
产能优化路径:从“单点提速”到“系统协同”
单纯增加设备台数并非良策,关键在于建立以数据驱动的动态调度机制。梅航供销再生资源有限公司在固废回收处置流程中部署了物料追踪传感器,实时监测各工段吞吐量。当某环节积压超过设定阈值,中控系统会自动调整上游给料频率,并触发备用输送线分流。
以废纸加工线为例,经过三个月的参数调优,我们实现了:
- 吨料电耗下降12.5%,水耗循环利用率提升至89%;
- 产线换型时间(从OCC到混合废纸)缩短35分钟;
- 成品包块的紧实度波动范围控制在±3%以内,显著降低运输破损率。
实践建议:中小型企业的渐进式改造策略
对于年处理量在5-10万吨的同行,不建议一次性上马全套进口设备,而是优先改造投入产出比最高的“瓶颈工位”——比如将固定式破碎机升级为液压驱动式,并增设除铁器前后的振动分散装置。同时,**建立产线月度效率看板**,记录停机时长、空转比例、返工率等基础指标,比盲目追求自动化更具现实意义。
梅航供销再生资源有限公司的实践表明,再生资源加工产线的优化并非单纯技术叠加,而是需要将物料特性、设备参数与人员动线进行一体化设计。我们目前在废旧物资分拣环节的良品率已达96.8%,但仍有提升空间——例如通过AI算法预测来料波动,提前调整产线速度。
未来,我们将继续深耕“回收-分拣-加工-再利用”的全链条数字化,并探索与上游产废企业的数据直连,让产线配置从“经验驱动”转向“数据预测”。这不仅是企业降本增效的必经之路,也是再生资源行业走向精细化运营的必然选择。欢迎行业同仁交流探讨,共同推动绿色供应链的落地深化。